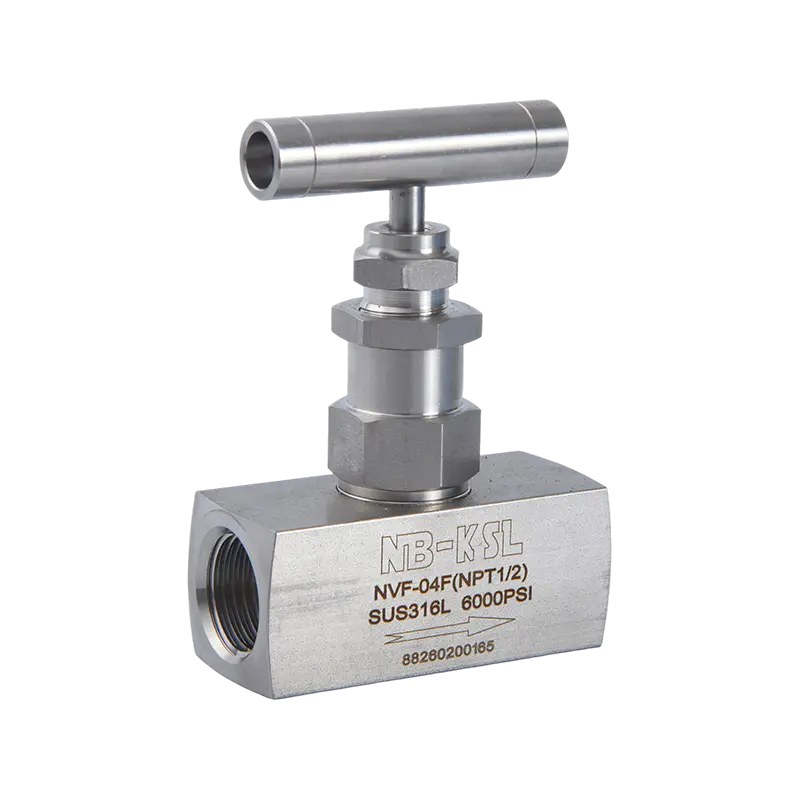
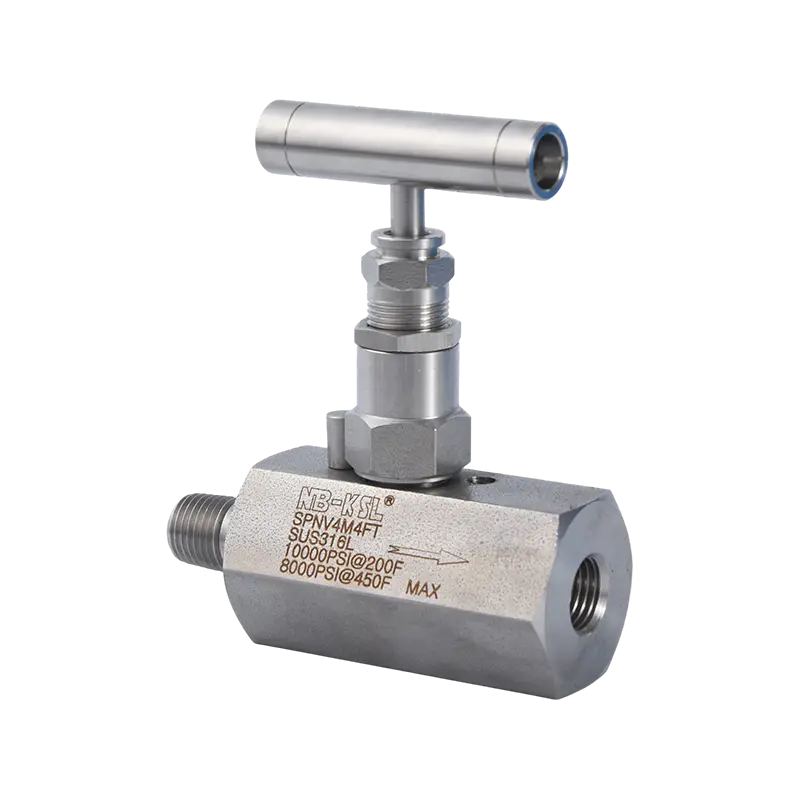
Apakah Injap Jarum Keluli Tahan Karat dan Cara Ia Berfungsi
Injap jarum mengawal aliran melalui orifis lubang kecil dengan memajukan atau menarik balik batang berbentuk jarum tirus ke dalam dan keluar dari tempat duduk mesin ketepatan. Apabila roda tangan atau penggerak berputar, benang batang menggerakkannya secara linear, membuka atau menutup jurang antara hujung jarum dan tempat duduk dengan resolusi yang sangat halus. Satu pusingan penuh roda tangan injap jarum biasa menukar kedudukan batang dengan sahaja 0.5 hingga 1.5 mm , memberikan pengendali kawalan yang sangat tepat ke atas kadar aliran kecil.
Mengapa Keluli Tahan Karat Menjadi Bahan Pilihan untuk Kebanyakan Aplikasi
Injap Jarum Keluli Tahan Karat menguasai pasaran untuk injap jarum yang digunakan dalam instrumentasi, kawalan proses, minyak dan gas, kimia, farmaseutikal dan aplikasi marin kerana keluli tahan karat memberikan gabungan sifat yang tidak sepadan dengan bahan injap biasa yang lain:
- Rintangan kakisan: Keluli tahan karat gred 316 (gred yang paling biasa untuk injap jarum) mengandungi 16 hingga 18% kromium, 10 hingga 14% nikel, dan 2 hingga 3% molibdenum, memberikan ketahanan yang sangat baik terhadap klorida, asid lembut dan kebanyakan bahan kimia proses yang ditemui dalam talian peralatan industri.
- Keupayaan tekanan: Dipalsukan 316 badan injap jarum tahan karat dinilai kepada 6,000 psi (414 bar) adalah standard dalam perkhidmatan instrumentasi. Varian tekanan tinggi mencapai 10,000 hingga 20,000 psi (690 hingga 1,380 bar) untuk aplikasi ujian hidraulik dan gas.
- Julat suhu: Injap jarum keluli tahan karat berfungsi dengan pasti dari suhu kriogenik hingga ke tolak 196°C (tolak 321°F) dengan bahan tempat duduk yang sesuai, sehingga 600°C (1,112°F) dalam konfigurasi kerusi semua logam.
- Kebolehbersih: Permukaan tahan karat 316 yang licin dan tidak berliang menentang lekatan bakteria dan boleh disterilkan dengan wap, menjadikan injap jarum tahan karat boleh diterima di bawah piawaian kebersihan FDA dan 3A dalam pengeluaran farmaseutikal dan makanan.
- Keserasian dengan perkhidmatan oksigen: Selepas prosedur penyahgaraman dan pembersihan yang sesuai, injap jarum keluli tahan karat diluluskan untuk perkhidmatan oksigen dan gas pengoksidaan di mana keluli karbon dan loyang adalah dilarang.
Gred Keluli Tahan Karat Digunakan dalam Injap Jarum: 304, 316, dan 316L
Tidak semua injap jarum tahan karat menggunakan aloi yang sama. Gred mempengaruhi prestasi kakisan, kebolehkimpalan dan kos:
Gred keluli tahan karat yang digunakan dalam injap jarum berbanding dengan komposisi, rintangan kakisan dan perkhidmatan yang disyorkan | Gred | Cr % | Ni % | Mo % | Kelebihan Utama | Perkhidmatan yang Disyorkan |
| 304 | 18 hingga 20 | 8 hingga 10.5 | tiada | Kos rendah, rintangan kakisan am | Proses pedalaman bukan klorida, air, udara |
| 316 | 16 hingga 18 | 10 hingga 14 | 2 hingga 3 | Rintangan klorida dan asid | Minyak dan gas, marin, kimia, instrumentasi |
| 316L | 16 hingga 18 | 10 hingga 14 | 2 hingga 3 | Karbon rendah, tahan reput kimpalan | Perhimpunan farmaseutikal, kebersihan, dikimpal |
Bahan Tempat Duduk Injap Jarum dan Kesannya pada Pengedap dan Suhu
Tempat duduk ialah permukaan pengedap yang bersentuhan dengan hujung jarum apabila injap ditutup. Bahan tempat duduk menentukan kualiti penutup injap, had suhu dan keserasian dengan cecair proses:
- PTFE (polytetrafluoroethylene): Bahan tempat duduk yang paling biasa. Menyediakan penutup ketat gelembung pada daya tempat duduk yang rendah, rintangan kimia yang sangat baik terhadap kebanyakan cecair, dan julat suhu tolak 200°C hingga tambah 200°C . Cukup lembut untuk mematuhi ketidaksempurnaan permukaan jarum kecil, memberikan penutupan yang boleh dipercayai walaupun selepas haus sederhana.
- Nilon (poliamida): Kos yang lebih rendah daripada PTFE, sifat pengedap yang baik, tetapi suhu terhad kepada lebih kurang ditambah 120°C dan tidak serasi dengan asid kuat dan banyak pelarut. Biasa dalam injap jarum hidraulik kos rendah dan perkhidmatan air.
- Logam-ke-logam (keluli tahan karat atau Stellite pada tahan karat): Digunakan apabila suhu melebihi had PTFE atau apabila cecair proses tidak serasi dengan tempat duduk polimer. Tempat duduk logam memerlukan daya tempat duduk yang lebih tinggi dan tidak mencapai penutupan ketat gelembung tempat duduk lembut pada tekanan rendah, tetapi beroperasi dengan pasti sehingga 600°C dan pada tekanan yang sangat tinggi melebihi 10,000 psi. Tempat duduk logam bermuka stellite memberikan rintangan hakisan dan pedih yang lebih baik daripada sentuhan tahan karat pada tahan karat.
- PEEK (polietherketone): Tempat duduk polimer berprestasi tinggi menawarkan rintangan kimia yang unggul kepada alternatif PTFE, kestabilan dimensi pada suhu sehingga 250°C , dan kekuatan mekanikal yang menentang penyemperitan pada tekanan tempat duduk yang tinggi. Digunakan dalam injap pensampelan gas, sistem kromatografi, dan instrumentasi analisis tekanan tinggi.
Apakah Perbezaan Antara Injap Tolok dan Injap Jarum?
A injap tolok ialah jenis injap jarum khusus yang direka bentuk untuk menyambung dan mengasingkan tolok tekanan (atau pemancar tekanan) daripada saluran proses. Injap jarum standard ialah alat kawalan aliran dan peranti penutup tujuan umum. Kekeliruan timbul kerana injap tolok menggunakan bahagian dalam injap jarum, tetapi ia berbeza dalam geometri badan, konfigurasi port dan fungsi yang dimaksudkan. Memahami perbezaan menghalang kedua-dua spesifikasi yang kurang (memasang injap jarum standard di mana injap tolok diperlukan) dan spesifikasi berlebihan (membeli injap tolok untuk aplikasi kawalan aliran yang tidak memberikan faedah).
Injap Tolok: Tujuan, Reka Bentuk dan Ciri Utama
Injap tolok berfungsi dengan tiga fungsi: ia mengasingkan tolok tekanan daripada proses untuk penyingkiran dan penggantian tolok selamat; ia menyediakan port bleed atau vent untuk mengurangkan tekanan bahagian tolok sebelum memutuskan sambungan instrumen; dan ia bertindak sebagai port penentukuran untuk menyambungkan standard rujukan semasa pemeriksaan penentukuran. Ciri standard injap tolok yang tidak terdapat pada injap jarum am:
- Sambungan proses bawah: Injap tolok mempunyai salur masuk prosesnya di bahagian bawah badan, bersambung terus ke paip proses atau titik penorehan. Tolok atau pemancar bersambung ke port atas. Susunan menegak ini memastikan saliran kondensat dan pembersihan sendiri garis ukuran.
- Port berdarah: Skru berdarah kecil atau injap jarum tambahan pada badan injap tolok membolehkan bahagian instrumen dialihkan ke atmosfera atau longkang selamat sebelum sambungan tolok terputus. Ini menghalang juruteknik daripada terdedah kepada tekanan proses atau cecair berbahaya apabila mengeluarkan tolok.
- Badan padat dengan sambungan standard tolok: Injap tolok dihasilkan dengan sambungan piawai untuk pemasangan terus ke tolok tekanan, pemancar dan blok manifold - biasanya 1/4 inci NPT perempuan pada port instrumen dan 1/2 inci NPT lelaki atau perempuan pada sambungan proses.
- Bonet dan batang bersepadu: Perumah bonet dan mekanisme batang dalam injap tolok direka untuk operasi yang kerap (membuka dan menutup untuk mengasingkan tolok semasa penyelenggaraan) dengan haus minimum, menggunakan roda tangan yang meningkat yang memberikan petunjuk visual yang jelas tentang kedudukan terbuka atau tertutup.
Injap Jarum Standard: Fungsi Kawalan Aliran Tujuan Am
Injap jarum standard direka terutamanya untuk pendikitan dan kawalan aliran tepat bagi cecair dan gas dalam tiub instrumen, peralatan analisis, litar hidraulik dan saluran proses. Keutamaan reka bentuk utamanya ialah:
- Pelarasan aliran halus: Perjalanan jarum yang panjang (banyak pusingan dari tertutup sepenuhnya kepada terbuka sepenuhnya) dan diameter orifis kecil (biasanya Lubang 1 hingga 6 mm dalam saiz instrumentasi) membenarkan pendikitan kadar aliran kecil yang sangat tepat yang mustahil dengan injap bola atau pintu pagar.
- Pemasangan sebaris: Injap jarum standard mempunyai badan lurus atau sudut yang direka untuk dipasang dalam garisan proses, dengan sambungan hujung yang sama pada kedua-dua port masuk dan keluar.
- Kepekaan arah aliran: Banyak injap jarum menentukan arah aliran pilihan (di bawah tempat duduk atau di atas tempat duduk). Aliran di bawah tempat duduk (dari bawah hujung jarum) memberikan penutupan yang lebih baik pada tekanan rendah dan melindungi pembungkusan daripada tekanan proses. Aliran di atas tempat duduk (dari atas hujung jarum) lebih disukai dalam beberapa aplikasi tekanan tinggi untuk membantu penutupan dengan menggunakan tekanan proses untuk membantu meletakkan jarum.
Perbandingan Sebelah: Injap Tolok lwn Injap Jarum
Perbezaan utama antara injap tolok dan injap jarum standard merentas fungsi, reka bentuk dan aplikasi | Ciri | Injap Tolok | Injap Jarum Standard |
| Fungsi utama | Mengasingkan dan melindungi instrumen tekanan | Pendikit dan kadar aliran kawalan |
| Port berdarah | Ya, ciri standard | Tidak standard |
| Orientasi pelabuhan | Proses bawah, instrumen atas | Sebaris atau sudut (kedua-dua hujungnya sama) |
| Penyeragaman sambungan | Port standard tolok (1/4 sisi instrumen NPT) | Port standard proses (NPT, mampatan, SW) |
| Keupayaan kawalan aliran | Hidup/mati pengasingan sahaja | Pendikit dan tutup julat penuh |
| Penilaian tekanan biasa | Sehingga 6,000 psi (414 bar) | Sehingga 20,000 psi (1,380 bar) |
| Petunjuk visual buka/tutup | Penunjuk roda tangan atau batang meningkat | Kiraan giliran sahaja |
| Pemasangan biasa | Terus di bawah tolok tekanan atau pemancar | Dalam proses atau tiub instrumen berjalan |
Cara Memilih Injap Jarum: Rangka Kerja Pemilihan Lengkap
Memilih injap jarum yang salah untuk aplikasi adalah salah satu punca kegagalan injap pramatang, kebocoran sistem dan masalah kawalan proses yang paling biasa. Pendekatan yang betul berfungsi melalui enam parameter dalam urutan, dan tiada satu pun boleh dilangkau tanpa mengambil risiko ketidakpadanan.
Langkah 1: Tentukan Bendalir Proses dan Sifatnya
Bendalir yang bersentuhan dengan badan injap, hujung jarum, tempat duduk dan pembungkusan menentukan setiap pilihan bahan dalam pemilihan:
- Fasa cecair: Adakah bendalir itu cecair, gas atau wap? Perkhidmatan gas memerlukan injap untuk mengekalkan penutupan terhadap media kelikatan yang sangat rendah yang mencari laluan kebocoran terkecil dengan lebih mudah daripada cecair. Perkhidmatan wap di atas 180°C menghapuskan tempat duduk PTFE dan memerlukan tempat duduk logam-ke-logam.
- Keserasian kimia: Sahkan bahawa setiap bahan yang dibasahi (badan, jarum, tempat duduk, pembungkusan, pembungkus batang, pengedap) adalah serasi dengan cecair. Untuk cecair menghakis, 316 tahan karat adalah standard. Untuk asid pekat, pelarut berklorin atau cecair halogen, rujuk carta keserasian kimia dan pertimbangkan bahan badan Hastelloy C-276 atau badan bergaris PTFE untuk kes yang melampau.
- Kelikatan: Bendalir berkelikatan tinggi (melebihi 500 cSt) menghasilkan penurunan tekanan tinggi merentasi orifis injap kecil dan mungkin memerlukan saiz orifis yang lebih besar untuk mencapai kadar aliran yang diperlukan. Cecair kelikatan yang sangat tinggi melebihi 5,000 cSt mungkin tidak mengalir melalui orifis injap jarum instrumentasi standard dan memerlukan injap gred proses dengan laluan aliran yang lebih besar.
- Kandungan lelasan: Buburan, cecair sarat pasir dan cecair yang membawa zarah keras menghakis hujung jarum dan tempat duduk. Untuk perkhidmatan yang melelas, pilih injap dengan jarum dan tempat duduk muka Stellite yang mengeras, dinilai untuk perkhidmatan kalis hakisan, atau pertimbangkan untuk menempatkan semula injap jarum ke titik dalam sistem di mana cecair bersih.
Langkah 2: Sahkan Keperluan Tekanan dan Suhu
Penarafan tekanan dan suhu mesti melebihi keadaan operasi maksimum dengan margin keselamatan yang mencukupi. Peraturan kritikal: kedua-dua tekanan operasi maksimum dan suhu operasi maksimum mesti berada dalam penarafan serentak injap, kerana penarafan tekanan biasanya diturunkan suhu untuk suhu tinggi:
- Injap jarum dinilai 6,000 psi pada 38°C (100°F) boleh diturunkan ke 4,500 psi pada 200°C . Sentiasa sahkan keluk suhu tekanan (P-T) pengeluar pada suhu operasi sebenar.
- Untuk aplikasi ujian hidraulik dan tekanan dengan air atau minyak pada suhu ambien, injap jarum tekanan tinggi dinilai 10,000 psi (690 bar) biasanya diperlukan dan mudah didapati dalam 316 tahan karat.
- Untuk perkhidmatan kriogenik (nitrogen cecair, LNG, oksigen cecair), sahkan bahawa kedua-dua badan dan bahan batang telah mendokumenkan keliatan impak pada suhu operasi minimum. Keluli tahan karat austenit (304 dan 316) mengekalkan keliatan yang mencukupi untuk tolak 196°C ; injap keluli karbon tidak boleh diterima untuk perkhidmatan kriogenik.
Langkah 3: Tentukan Pekali Aliran yang Diperlukan (Cv)
Pekali aliran Cv (atau Kv dalam unit metrik) mentakrifkan berapa banyak aliran yang melalui injap terbuka sepenuhnya pada penurunan tekanan yang ditentukan. Untuk injap jarum yang digunakan dalam perkhidmatan pendikit, Cv yang diperlukan dikira daripada kadar aliran dan keperluan penurunan tekanan:
Untuk cecair: Cv = Q × √(SG / ΔP)
Di mana Q adalah aliran dalam gelen AS seminit, SG ialah graviti tentu bendalir berbanding air, dan ΔP ialah penurunan tekanan dalam psi. Untuk kadar aliran terkawal jatuh di bahagian tengah sensitif perjalanan injap jarum (bukan pada hujung jarum yang melampau di mana resolusi kawalan lemah), pilih injap yang Cv maksimumnya adalah lebih kurang 3 hingga 5 kali ganda Cv yang diperlukan pada aliran normal . Ini meletakkan titik operasi pada kira-kira 20 hingga 30% daripada terbuka penuh, di mana kebolehkawalan injap jarum adalah yang terbaik. Injap jarum mempunyai nilai Cv yang sangat rendah mengikut reka bentuk: tipikal Injap jarum instrumentasi NPT 1/4 inci mempunyai Cv maksimum lebih kurang 0.3 hingga 0.8 , menjadikannya sesuai untuk kawalan aliran rendah yang tepat dan bukannya pendikitan volum tinggi.
Langkah 4: Pilih Tamatkan Sambungan
Injap jarum tersedia dengan beberapa jenis sambungan hujung, dan pilihan mesti sepadan dengan kedua-dua tiub atau paip bersebelahan dan kelas tekanan:
- NPT berulir (Tirus Benang Paip Nasional): Sambungan yang paling biasa untuk injap jarum instrumentasi di Amerika Utara. Saiz dari 1/8 inci hingga 1 inci NPT . Memerlukan pita PTFE atau pengedap paip pada benang. Keupayaan tekanan maksimum sehingga 6,000 psi untuk sambungan NPT kecil dalam badan injap tahan karat.
- Pemasangan mampatan (jenis Swagelok atau Parker A-Lok): Untuk sambungan tiub instrumen dalam bahan tahan karat atau tiub lain. Ferrule pemampatan menggigit ke dalam tiub OD, mewujudkan sambungan bebas kebocoran tanpa benang. Dinilai kepada 3,000 hingga 10,000 psi bergantung pada saiz tiub dan bahan. Standard untuk instrumen analisis, garis kromatografi gas dan peralatan makmal.
- Kimpalan soket (SW): Badan injap tergelincir pada hujung paip dan sambungan dikimpal fillet. Diperlukan dalam paip proses suhu tinggi tekanan tinggi di mana sambungan berulir dilarang oleh kod. Paip proses ASME B31.3 biasanya menggunakan injap jarum kimpalan soket dalam perkhidmatan kelas tekanan Kelas 1500 dan Kelas 2500.
- Kimpalan punggung (BW): Badan injap mempunyai hujung paip biasa yang dikimpal punggung ke dalam saluran paip. Digunakan untuk paip tekanan tertinggi dan suhu tertinggi di mana tiada sambungan mekanikal boleh diterima. Biasa dalam pemasangan injap akar instrumen loji kuasa.
- BSPP atau benang metrik: Standard dalam pasaran Eropah dan Asia Pasifik. BSPP (British Standard Parallel Pipe) ialah benang selari yang mengelak pada muka atau mesin basuh terikat dan bukannya pada tirus benang, menyediakan sambungan kalis bocor boleh guna semula tanpa pengedap apabila digunakan dengan pencuci pengedap yang sesuai.
Langkah 5: Pilih Jenis Pembungkusan yang Betul
Pembungkusan batang menutup jurang anulus antara batang berputar dan bonet badan injap, menghalang cecair proses daripada bocor ke atmosfera di sepanjang batang. Pilihan pembungkusan mempengaruhi julat suhu operasi, keserasian kimia dan geseran pembungkusan (yang menentukan tork roda tangan yang diperlukan untuk mengendalikan injap):
- Pembungkusan PTFE: Standard untuk kebanyakan aplikasi. Julat suhu tolak 200°C hingga tambah 200°C . Rintangan kimia yang sangat baik, geseran rendah (mudah dikendalikan), tetapi menjalar dari semasa ke semasa pada suhu tinggi, memerlukan pengetatan semula berkala nat pembungkus.
- Pembungkusan grafoil (grafit fleksibel): Digunakan untuk perkhidmatan suhu tinggi melebihi 200°C dan untuk wap, cecair pemindahan haba dan aplikasi yang PTFE tidak sesuai. Penarafan suhu sehingga 550°C dalam perkhidmatan bukan pengoksidaan. Geseran yang lebih tinggi daripada PTFE, memerlukan lebih banyak daya untuk mengendalikan roda tangan injap.
- Meterai belos logam: Belos logam yang dikimpal menggantikan pembungkusan tradisional sepenuhnya, menyediakan batang tertutup rapat yang tidak mempunyai pelepasan buruan. Diperlukan oleh peraturan Kaedah EPA 21 untuk perkhidmatan sebatian organik (VOC) yang sangat meruap. Injap jarum bertutup belos jauh lebih mahal tetapi menghapuskan kebocoran pembungkusan sebagai mod kegagalan sepenuhnya.
Langkah 6: Sahkan Jenis Badan dan Keperluan Perkhidmatan Khas
Di luar parameter teras, beberapa keperluan khusus aplikasi mesti disahkan:
- Sudut lwn. badan lurus: Injap jarum sudut mempunyai laluan aliran 90 darjah melalui badan dan lebih disukai di mana paip proses menghampiri injap dari satu arah dan keluar secara berserenjang (menghapuskan satu siku paip). Badan lurus meminimumkan penurunan tekanan dan adalah standard untuk perkhidmatan pendikit sebaris.
- Batang meningkat lwn. batang tidak naik: Batang yang meningkat bergerak ke atas apabila injap terbuka, memberikan petunjuk kedudukan visual yang jelas dan menghalang kehausan pada benang batang daripada putaran di bawah beban pembungkusan. Batang yang tidak naik berputar di tempatnya, yang lebih disukai apabila ruang kepala terhad.
- Roda tangan boleh dikunci: Dalam aplikasi kritikal keselamatan di mana kedudukan injap mesti dilindungi daripada pelarasan yang tidak dibenarkan, roda tangan yang mengunci atau peruntukan pengedap wayar menghalang gangguan tanpa kunci atau memecahkan pengedap wayar.
- Pematuhan NACE MR0175 / ISO 15156: Aplikasi minyak dan gas dalam perkhidmatan masam (persekitaran yang mengandungi hidrogen sulfida) memerlukan bahan yang menentang keretakan tegasan sulfida. Injap jarum tahan karat yang mematuhi NACE menggunakan kimia terkawal dan kekerasan semua komponen yang dibasahi untuk memenuhi piawaian. Sahkan pematuhan NACE secara eksplisit apabila membeli injap untuk perkhidmatan masam.
Cara Menghentikan Injap Jarum daripada Bocor: Mendiagnosis dan Membetulkan Setiap Jenis Kebocoran
Injap jarum yang bocor gagal di salah satu daripada tiga lokasi: melalui batang (kebocoran pembungkusan luar), melalui tempat duduk (kebocoran dalaman atau bahagian proses melepasi jarum tertutup), atau melalui sambungan badan (benang atau kebocoran pemasangan). Setiap jenis mempunyai diagnosis dan pendekatan pembaikan yang berbeza, dan mengelirukan mereka membuang masa dan risiko menjadikan kebocoran lebih teruk.
Jenis Kebocoran 1: Kebocoran Pembungkusan Batang (Pancaran Pelarian Luaran)
Kebocoran pembungkusan batang kelihatan sebagai cecair yang menangis atau berkabus di sekeliling batang injap di mana ia keluar dari bonet, betul-betul di atas roda tangan. Ini adalah kebocoran injap jarum yang paling biasa dalam perkhidmatan lapangan dan dalam kebanyakan kes boleh dihentikan tanpa mengeluarkan injap daripada perkhidmatan.
Punca:
- Pembungkusan PTFE telah mengalir sejuk (merangkak) dari semasa ke semasa di bawah mampatan dan kitaran suhu, mengurangkan tekanan sentuhan pada batang
- Pembungkusan telah rosak oleh serangan kimia daripada cecair proses
- Nat pembungkusan tidak pernah diketatkan mengikut spesifikasi yang betul semasa pemasangan awal
- Batang injap telah menghasilkan alur haus di mana ia menyentuh pembungkusan, memberikan laluan kebocoran walaupun apabila pembungkusan itu sendiri utuh
Bagaimana untuk menghentikan kebocoran pembungkusan batang:
- Percubaan pertama: Ketatkan nat pembungkus. Kebanyakan injap jarum mempunyai kacang pembungkus (juga dipanggil kacang kelenjar) yang memampatkan pembungkusan terhadap batang. Menggunakan sepana hujung terbuka yang sesuai, ketatkan nat pembungkusan pusingan satu perempat (90 darjah) mengikut arah jam semasa injap dalam perkhidmatan di bawah tekanan operasi biasa. Periksa kebocoran selepas setiap kenaikan. Jangan melebihi satu pusingan penuh (360 darjah) pengetatan total tanpa memeriksa tork operasi injap, kerana pembungkusan yang terlalu ketat menjadikan roda tangan sukar dipusing dan mempercepatkan haus batang.
- Jika pengetatan menghentikan kebocoran: Catatkan bilangan lilitan nat pembungkus yang digunakan. Jika lebih daripada satu pusingan penuh diperlukan untuk menghentikan kebocoran, pembungkusan telah dimampatkan dengan ketara dan memerlukan penggantian dalam masa terdekat. Jadualkan penggantian pembungkusan pada peluang penyelenggaraan seterusnya.
- Jika pengetatan tidak menghentikan kebocoran atau injap menjadi terlalu kaku untuk beroperasi: Pembungkusan mesti diganti. Ini memerlukan penyahtekanan injap, mengasingkannya daripada kedua-dua tekanan hulu dan hiliran, dan tanggalkan kacang pembungkus dan pembungkusan lama menggunakan pemilih pembungkusan atau pengekstrak. Pasang pembungkusan baharu dengan jenis dan saiz yang sama seperti yang ditentukan oleh pengilang injap, pelincir batangnya dengan ringan dengan pelincir yang disyorkan pengeluar injap (selalunya gris PTFE), pasang semula dan ketatkan semula nat pembungkusan mengikut tork yang ditentukan pengeluar.
- Jika batang itu sendiri dijaringkan atau beralur: Batang mesti diganti bersama-sama dengan pembungkusan, kerana permukaan batang yang rosak akan menyebabkan pembungkusan baru bocor serta-merta. Dalam kes kakisan batang atau pemarkahan yang teruk, seluruh badan injap mungkin memerlukan penggantian.
Jenis Kebocoran 2: Kebocoran Tempat Duduk (Aliran Melalui Injap Tertutup)
Kebocoran tempat duduk membolehkan aliran melalui injap walaupun roda tangan ditutup sepenuhnya. Ia dikesan dengan memerhati aliran pada bahagian hiliran injap yang tertutup, atau dengan mengukur kenaikan tekanan hiliran dalam sistem tertutup. Tempat duduk bocor injap jarum keluli tahan karat mempunyai tiga punca utama:
- Hakisan atau kerosakan tempat duduk: Tempat duduk PTFE atau nilon yang lembut telah dihakis oleh zarah yang melelas, peronggaan atau penutupan berulang terhadap tempat duduk yang tercemar. Malah pemarkahan mikroskopik permukaan tempat duduk mencipta laluan kebocoran yang memintas talian sentuhan jarum ke tempat duduk.
- Kerosakan hujung jarum: Hujung jarum tahan karat yang mengeras telah terkelupas, berkarat, atau berubah bentuk secara plastik akibat penutupan berlebihan (menghempas injap ditutup pada halaju tinggi atau menggunakan tork penutupan yang berlebihan). Hujung jarum yang rosak tidak boleh membentuk garis pengedap 360 darjah penuh dengan tempat duduk.
- Bahan asing di tempat duduk: Zarah yang terperangkap di antara jarum dan tempat duduk semasa penutupan menghalang tempat duduk penuh. Ini selalunya bersifat sementara dan diselesaikan dengan mengitar injap terbuka sebentar untuk mengepam zarah, kemudian menutup semula dengan berhati-hati.
Bagaimana untuk menghentikan kebocoran tempat duduk:
- Siram tempat duduk: Buka injap sepenuhnya untuk tempoh yang singkat untuk membersihkan sebarang zarah dari kawasan tempat duduk, kemudian tutup semula perlahan-lahan dengan tekanan tangan yang stabil sahaja. Jangan gunakan sepana pada roda tangan untuk memaksa injap ditutup, kerana ini meremukkan dan merosakkan kerusi empuk secara kekal.
- Gantikan tempat duduk: Kebanyakan injap jarum dengan tempat duduk PTFE yang boleh diganti boleh diletakkan semula dengan menekan injap, menanggalkan batang dan pemasangan jarum, mengeluarkan sisipan tempat duduk lama dan menekan di tempat duduk baharu. Kit penggantian tempat duduk pengeluar termasuk dimensi dan arahan tempat duduk yang betul. Selepas penggantian tempat duduk, tutup injap dengan tangan sehingga rintangan dirasai dan sahkan penutupan ketat gelembung dengan ujian kebocoran.
- Gantikan injap: Jika tirus tempat duduk badan injap atau hujung jarum rosak (berkarat, berlubang, atau sumbing dalam injap tempat duduk logam), letakkan semula tempat duduk dengan mengetuk jarum dan tempat duduk dengan sebatian pengisar injap adalah mungkin untuk injap dudukan logam. Walau bagaimanapun, untuk injap jarum instrumentasi duduk lembut, tempat duduk badan yang rosak biasanya memerlukan penggantian injap penuh, kerana pemesinan semula ketepatan tirus tempat duduk di lapangan tidak praktikal.
Jenis Kebocoran 3: Kebocoran Sambungan (Kebocoran Benang atau Pemasangan)
Kebocoran sambungan muncul di persimpangan antara badan injap dan pemasangan paip atau pemasangan tiub bersebelahan, bukan pada batang atau melalui tempat duduk. Ini adalah sambungan yang bocor, bukan injap yang bocor. Punca dan rawatan:
- Kebocoran benang NPT: Pengedap yang tidak mencukupi pada benang, sambungan berulir silang atau penglibatan benang yang tidak mencukupi (kurang daripada empat hingga lima utas terikat dalam NPT). Ubat: nyah tekanan, putuskan sambungan, sapukan pita PTFE baru (minimum 3 hingga 4 lilitan ke arah putaran benang) atau sapukan tampal pengedap benang paip, dan sambung semula dengan tork yang betul. Benang lelaki NPT 1/4 inci hendaklah diketatkan 12 hingga 15 Nm (9 hingga 11 kaki-lb) selepas ketat tangan, biasanya 2 hingga 3 pusingan melepasi pertunangan ketat tangan.
- Kebocoran pemasangan mampatan: Ferrule tidak bergoyang sepenuhnya pada pemasangan awal, atau tiub tidak dimasukkan sepenuhnya ke henti badan injap sebelum mengetatkan. Ubat untuk pemasangan baharu: buat semula pemasangan dengan mengetatkan nat sebagai tambahan satu perempat pusingan melepasi titik rintangan teguh . Untuk sambungan yang dibuat sebelum ini dan diketatkan semula, gantikan ferrule dan ulangi prosedur pemasangan dengan potongan tiub baharu dengan betul dan terduduk sepenuhnya sebelum mengetatkan.
- Kebocoran sambungan kimpalan: Lubang jarum atau retak pada kimpalan fillet pada sambungan kimpalan soket menunjukkan penembusan kimpalan atau keliangan kimpalan yang tidak mencukupi. Ini memerlukan kimpalan semula selepas mengisar kawasan yang rosak dan merupakan kerja untuk pengimpal bertauliah mengikut ASME B31.3 atau keperluan kod paip yang berkenaan.
Amalan Pencegahan Yang Menghapuskan Kebanyakan Kebocoran Injap Jarum Sebelum Ia Bermula
- Jangan sekali-kali menggunakan sepana pada roda tangan untuk memaksa injap ditutup. Injap jarum direka bentuk untuk ditutup dengan tekanan tangan sahaja. Mengetatkan sepana meremukkan tempat duduk yang lembut dan menjaringkan hujung jarum, menjamin kebocoran tempat duduk dalam tempoh penggunaan yang singkat.
- Undur satu perempat pusingan selepas ditutup sepenuhnya. Dalam sesetengah reka bentuk, ini melegakan beban batang yang berlebihan dan menghalang kerusi lembut daripada mengalir sejuk di bawah beban mampatan yang berpanjangan, menjadikannya lebih mudah untuk membuka semula injap dan memanjangkan hayat tempat duduk.
- Pasang injap dengan arah aliran yang betul. Mengendalikan injap jarum sensitif arah aliran ke belakang (aliran ke atas tempat duduk apabila reka bentuk memerlukan aliran di bawah tempat duduk) boleh menyebabkan pembungkusan bertekanan secara langsung, mempercepatkan kebocoran pembungkusan. Periksa tanda anak panah aliran pengeluar pada badan.
- Jangan gunakan injap jarum untuk servis on-off pada frekuensi tinggi. Injap jarum direka bentuk untuk pelarasan atau pendikitan yang jarang berlaku, bukan sebagai injap pengasingan berkitar berkali-kali sehari. Operasi yang kerap mempercepatkan kehausan tempat duduk dan pembungkusan. Untuk perkhidmatan on-off kitaran tinggi, gunakan injap bola dan pasang injap jarum hanya untuk pemangkasan aliran akhir.
- Ketatkan kacang pembungkus mengikut spesifikasi semasa pemasangan. Sebilangan besar kebocoran pembungkusan berlaku kerana pembungkusan tidak diketatkan secukupnya pada peringkat pemasangan awal. Selepas memasang injap jarum baharu, ketatkan nat pembungkusan mengikut tork yang ditentukan pengeluar, kemudian periksa semula selepas kitaran tekanan operasi pertama, kerana pengembangan terma semasa tekanan awal menyebabkan mampatan pembungkusan awal yang mungkin memerlukan kenaikan pengetatan tambahan yang kecil.
Aplikasi Injap Jarum Keluli Tahan Karat mengikut Industri dan Jenis Perkhidmatan
Memahami tempat dan sebab injap jarum keluli tahan karat ditentukan merentas industri yang berbeza membantu kedua-dua pembeli dan jurutera membuat keputusan pemilihan yang lebih yakin dan mengenali apabila injap jarum adalah dan bukan teknologi yang sesuai.
Minyak dan Gas: Kepala Telaga, Instrumen dan Aplikasi Sistem Sampel
Industri minyak dan gas ialah pasaran tunggal terbesar untuk injap jarum keluli tahan karat. Permohonan termasuk:
- Injap akar instrumen: Injap pengasingan pertama antara paip proses dan titik torehan instrumen. Injap ini mesti diasingkan dengan pasti di bawah tekanan dan suhu proses penuh sambil dikendalikan oleh seorang juruteknik semasa penyelenggaraan instrumen rutin. Injap jarum tahan karat 316 dengan kimpalan soket atau sambungan NPT adalah standard untuk tekanan sehingga Kelas 1500 (2,575 psi pada 38°C) .
- Contoh panel penyaman udara: Aliran sampel gas dan cecair daripada saluran proses dikondisikan (ditapis, dikurangkan tekanan, dikawal suhu) melalui panel yang mengandungi berbilang injap jarum untuk pelarasan aliran, pengasingan blok dan pendarahan serta sambungan pembersihan. Injap jarum mesti mengendalikan pelbagai jenis cecair sampel termasuk hidrokarbon, gas yang mengandungi H₂S, dan kondensat masam.
- Pemeteran sambungan penentukuran gelincir: Injap jarum menyediakan kawalan aliran yang tepat untuk suntikan cecair penentukuran ke dalam gelincir pemeteran fiskal, di mana ±0.1% ketepatan isipadu diperlukan untuk pemindahan jagaan hidrokarbon.
Kimia dan Farmaseutikal: Keperluan Dos Ketepatan dan Kebersihan
- Dos pemangkin: Penambahan tepat pemangkin cecair atau gas kepada reaktor pada kadar aliran yang sangat rendah terkawal memerlukan injap jarum yang boleh mengekalkan kedudukan pendikit yang stabil selama beberapa hari atau minggu. Tahan karat 316L dengan tempat duduk PEEK mengendalikan kebanyakan aliran mangkin termasuk sebatian organologam dan larutan mangkin berasid.
- Penambahan media bioreaktor: Bioreaktor farmaseutikal memerlukan penambahan steril nutrien, bahan kimia pelarasan pH, dan agen antibuih melalui injap jarum yang boleh disterilkan wap di tempat (SIP) tanpa dibongkar. 316L tahan karat dengan permukaan dalaman yang digilap elektro dan pembungkusan PTFE adalah spesifikasi standard untuk injap jarum bioproses.
- Peralatan makmal dan analisis: Sistem HPLC (kromatografi cecair berprestasi tinggi), kromatografi gas dan spektrometer jisim menggunakan injap jarum tahan karat kecil dengan kelengkapan tiub mampatan untuk mengawal aliran gas pembawa dan fasa bergerak pada kadar aliran dari 0.01 hingga 10 mL seminit .
Penjanaan Kuasa dan HVAC: Aplikasi Stim dan Suhu Tinggi
- Dos kimia dandang: Perencat kakisan, penghapus oksigen dan bahan kimia penyahkerak disuntik ke dalam sistem air suapan dandang melalui injap jarum tahan karat yang mendikit kadar aliran kimia kecil terhadap tekanan sistem dandang 10 hingga 150 bar .
- Pintasan perangkap wap: Injap jarum dipasang sebagai laluan pintasan di sekeliling perangkap stim membenarkan saliran manual dan pengaliran litar perangkap stim semasa pentauliahan dan penyelenggaraan, tanpa mengeluarkan perangkap daripada perkhidmatan.
- Rawatan air penyejuk: Sistem air sejuk HVAC dan air pemeluwap menggunakan injap jarum tahan karat dalam panel dos rawatan kimia untuk biosid, perencat skala dan suntikan perencat kakisan ke dalam sistem gelung tertutup.
Jadual Penyelenggaraan Injap Jarum Keluli Tahan Karat dan Amalan Terbaik
Injap jarum tahan karat dalam perkhidmatan instrumentasi dan kawalan proses kritikal memerlukan program penyelenggaraan berstruktur untuk memastikan operasi bebas kebocoran berterusan dan prestasi penutupan yang boleh dipercayai. Jadual berikut mewakili amalan terbaik untuk injap dalam perkhidmatan proses berterusan.
Pemeriksaan Rutin: Bulanan atau Semasa Pusingan Proses Biasa
- Periksa secara visual semua kawasan batang untuk tangisan atau pewarnaan yang menunjukkan kebocoran pembungkusan. Kebocoran gas boleh dikesan dengan penyelesaian pengesanan kebocoran yang sesuai (air sabun atau semburan pengesan kebocoran komersial) yang digunakan di sekitar kawasan pembungkusan.
- Sahkan bahawa roda tangan diletakkan dengan betul (injap terbuka hendaklah berada pada kedudukan yang ditetapkan semasa pentauliahan; injap tertutup hendaklah didudukkan sepenuhnya tanpa daya yang berlebihan).
- Periksa kacang pembungkus untuk longgar akibat getaran. Dalam persekitaran getaran tinggi, mesin basuh kunci atau reka bentuk nut pembungkus anti-getaran menghalang kelenjar pembungkusan yang longgar sendiri.
Penyelenggaraan Tahunan: Pemeriksaan dan Penggantian Pembungkusan
- Ukur kedudukan nat pembungkusan terhadap tanda rujukan yang dibuat semasa pentauliahan pemasangan. Jika kacang pembungkus telah maju lebih daripada separuh pusingan dari kedudukan asalnya, pembungkusan telah dimampatkan dengan ketara dan penggantian semasa penutupan yang dirancang seterusnya disyorkan.
- Periksa permukaan batang yang boleh diakses sama ada kakisan, pitting atau pemarkahan menggunakan pembesar bercahaya. Kedalaman lubang lebih besar daripada 0.1 mm pada permukaan pengedap batang memerlukan penggantian batang.
- Sahkan penutupan injap dengan menutup sepenuhnya dan periksa kebocoran melepasi tempat duduk menggunakan kaedah pemantauan tekanan hiliran atau ujian gelembung yang sesuai dengan perkhidmatan.
Penyelenggaraan Tutup: Pembongkaran Penuh dan Pemulihan
- Buka injap sepenuhnya. Periksa hujung jarum, tempat duduk, batang, pembungkusan, pembungkusan benang kacang dan lubang badan untuk kehausan, kakisan dan pematuhan dimensi.
- Gantikan semua barang lembut (tempat duduk, pembungkusan, sebarang cincin O atau gasket bonet) tanpa mengira keadaan yang ketara. Barangan lembut yang telah dalam perkhidmatan dikeraskan kerja dan dimampatkan daripada dimensi asalnya, dan menghampiri penghujung hayat perkhidmatan yang boleh dipercayai walaupun tidak kelihatan rosak.
- Lakukan ujian kebocoran tempat duduk dan pembungkusan di 1.5 kali tekanan operasi maksimum yang dibenarkan (MAWP) dengan cecair ujian yang dinyatakan dalam ASME B16.34 atau piawaian ujian injap yang berkenaan sebelum mengembalikan injap kepada perkhidmatan.
Soalan Lazim Mengenai Injap Jarum Keluli Tahan Karat
1. Apakah perbezaan antara injap tolok dan injap jarum?
A injap tolok ialah injap jarum khusus yang direka khusus untuk mengasingkan tolok tekanan atau pemancar tekanan daripada saluran proses. Ia mempunyai port proses bawah, port instrumen atas, dan port bleed untuk penyahtekanan yang selamat sebelum mengeluarkan tolok. Satu standard injap jarum ialah peranti kawalan aliran dan pendikit tujuan am yang dipasang dalam barisan proses, dengan port masuk dan keluar yang sama untuk pemasangan sebaris. Kedua-duanya menggunakan mekanisme batang jarum tirus, tetapi geometri badan, konfigurasi port dan perkhidmatan yang dimaksudkan adalah berbeza. Injap tolok bukan pengganti injap jarum dalam perkhidmatan pendikit aliran, dan injap jarum standard tidak mempunyai port berdarah yang diperlukan untuk penyingkiran tolok selamat.
2. Bagaimanakah saya memilih injap jarum yang sesuai untuk permohonan saya?
Pilih injap jarum dengan menggunakan enam parameter mengikut urutan: pertama, kenal pasti cecair proses dan sahkan keserasian kimia dengan semua bahan yang dibasahi (badan, jarum, tempat duduk, pembungkusan); kedua, sahkan penarafan tekanan dan suhu pada keadaan operasi sebenar menggunakan keluk P-T pengilang; ketiga, hitung pekali aliran yang diperlukan Cv dan pilih injap yang Cv maksimumnya ialah 3 hingga 5 kali ganda Cv yang diperlukan untuk memastikan beroperasi dalam jarak pertengahan perjalanan jarum yang boleh dikawal; keempat, pilih jenis sambungan hujung yang betul (NPT, mampatan, kimpalan soket, kimpalan punggung) untuk paip bersebelahan; kelima, pilih jenis pembungkusan (PTFE untuk perkhidmatan am, grafit untuk suhu tinggi, belos logam untuk perkhidmatan pelepasan sifar); keenam, sahkan sebarang keperluan khas seperti pematuhan NACE untuk perkhidmatan masam, piawaian kebersihan untuk perkhidmatan makanan dan farmaseutikal, atau peruntukan mengunci untuk aplikasi kritikal keselamatan.
3. Bagaimanakah cara untuk menghentikan injap jarum daripada bocor pada batangnya?
Untuk menghentikan a kebocoran pembungkusan batang dalam injap jarum: pertama, cuba ketatkan nat pembungkus dengan pusingan satu perempat (90 darjah) semasa injap berada di bawah tekanan operasi normal, dan periksa sama ada kebocoran berhenti. Jika ia berhenti, pantau untuk berulang dan rancang penggantian pembungkusan pada peluang penyelenggaraan seterusnya. Jika pengetatan tidak menghentikan kebocoran, atau jika injap menjadi sukar untuk beroperasi, turunkan tekanan dan asingkan injap, keluarkan nat pembungkus dan keluarkan pembungkusan lama, periksa permukaan batang untuk mendapat markah atau kakisan (gantikan batang jika rosak), pasang pembungkusan baharu jenis dan saiz yang betul daripada kit pembaikan pengeluar, dan pasang semula pada nat pembungkusan yang ditentukan. Jangan sekali-kali menggunakan sepana pada roda tangan untuk memaksa injap ditutup, kerana ini mempercepatkan kerosakan tempat duduk dan pembungkusan.
4. Mengapakah keluli tahan karat 316 merupakan bahan yang paling biasa untuk injap jarum?
316 keluli tahan karat adalah bahan injap jarum yang dominan kerana komposisinya (16 hingga 18% kromium, 10 hingga 14% nikel, 2 hingga 3% molibdenum) memberikan rintangan yang sangat baik terhadap pitting klorida, asid lembut, dan kebanyakan bahan kimia industri yang akan menghakis keluli karbon atau injap loyang. Ia mengekalkan kekuatan mekanikal yang mencukupi daripada suhu kriogenik kepada kira-kira 450°C dalam perkhidmatan yang berterusan, menjadikannya sesuai untuk kebanyakan aplikasi instrumentasi dan proses industri. 304 tahan karat (tanpa molibdenum) digunakan dalam persekitaran bukan klorida di mana kos adalah keutamaan, tetapi 316 ialah spesifikasi lalai untuk perkhidmatan minyak dan gas, marin, kimia dan farmaseutikal.
5. Apakah yang menyebabkan tempat duduk injap jarum bocor, dan bolehkah ia dibaiki?
Kebocoran tempat duduk injap jarum disebabkan oleh tiga faktor utama: hakisan PTFE lembut atau kerusi nilon oleh zarah kasar atau peronggaan; kerosakan pada hujung jarum akibat terlalu menutup injap dengan tork yang berlebihan; atau bahan asing yang terperangkap di antara jarum dan tempat duduk menghalang sentuhan penuh. Untuk injap jarum duduk lembut, tempat duduk selalunya boleh diganti menggunakan kit pengganti tempat duduk pengeluar (tersedia untuk kebanyakan injap gred instrumentasi) tanpa menggantikan keseluruhan injap. Jika hujung jarum rosak, pemasangan batang dan jarum mesti diganti. Jika tirus tempat duduk badan injap rosak dalam injap dudukan logam, mengetuk kerusi dengan sebatian pengisar injap boleh memulihkan penutupan; untuk injap duduk lembut dengan tempat duduk badan yang rosak, penggantian injap diperlukan. Sentiasa tutup injap jarum dengan tangan sahaja untuk mengelakkan kerosakan tempat duduk.
6. Apakah penarafan tekanan biasa bagi injap jarum keluli tahan karat?
Injap Jarum Keluli Tahan Karat merangkumi pelbagai peringkat tekanan bergantung pada pembinaan dan saiz badan. Injap jarum instrumentasi standard dengan sambungan NPT atau tiub mampatan biasanya dinilai pada 3,000 hingga 6,000 psi (207 hingga 414 bar) pada suhu persekitaran. Injap jarum badan tempa tekanan tinggi untuk ujian hidraulik, ujian gas, dan capaian aplikasi dasar laut 10,000 hingga 20,000 psi (690 hingga 1,380 bar) . Penarafan tekanan dikurangkan suhu untuk perkhidmatan melebihi 100°C, jadi sentiasa sahkan keluk suhu tekanan pengilang pada suhu operasi sebenar, bukan hanya tekanan kerja sejuk maksimum.
7. Bolehkah injap jarum keluli tahan karat digunakan untuk perkhidmatan oksigen?
Ya, injap jarum keluli tahan karat boleh diluluskan untuk perkhidmatan oksigen, tetapi hanya selepas penyediaan khusus. Semua pencemaran hidrokarbon (minyak pemotong, salutan pengawet, pengedap benang) mesti disingkirkan dengan prosedur pembersihan yang diperakui (biasanya penyahcairan pelarut diikuti dengan pencucian beralkali panas dan pengesahan oleh analisis UV atau gravimetrik). Tempat duduk dan pembungkusan PTFE boleh diterima untuk perkhidmatan oksigen kerana PTFE tidak mudah menyala. Pelincir yang digunakan pada batang mestilah serasi dengan oksigen (bebas silikon, dinilai khusus untuk oksigen, seperti minyak Krytox atau Halocarbon). Injap yang dibersihkan mesti dibungkus dalam beg plastik tertutup dengan pembungkusan serasi oksigen sehingga pemasangan. Sahkan bahawa sistem instrumen yang dipasang lengkap dinilai untuk perkhidmatan oksigen sebelum memasang sebarang komponen.
8. Apakah perbezaan antara badan injap jarum sudut dan lurus?
Dalam injap jarum lurus (sebaris), laluan aliran masuk dan keluar badan injap pada paksi yang sama, dengan batang jarum berserenjang dengan arah aliran. Injap ini memberikan penurunan tekanan yang lebih rendah daripada injap badan sudut dan merupakan pilihan standard untuk larian tiub instrumen dalam talian. Dalam injap jarum sudut, salur masuk berada pada 90 darjah ke alur keluar, dengan batang jarum sejajar dengan salah satu port aliran. Injap sudut digunakan di mana paip bertukar arah di lokasi injap, menggantikan satu siku paip dan mengurangkan jumlah pemasangan dalam sistem. Injap badan sudut juga mengalir lebih lengkap daripada badan lurus apabila garisan proses dikosongkan, yang penting dalam perkhidmatan kebersihan dan menghakis di mana cecair sisa tidak boleh kekal di dalam rongga injap.


 1 Bangunan Zhongxin Yungu Zon D 1, Jalan Jiangkou, Daerah Fenghua, Bandar Ningbo, Wilayah Zhejiang, China
 +86-574-88561893 / +86-15057497901
 Hak Cipta © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Pemborong Kelengkapan & Injap Keluli Tahan Karat Borong